Todo projeto de construção que depende de elementos pré-moldados de concreto enfrenta uma questão fundamental de compra: como saber se os componentes que chegam ao local se encaixarão, serão levantados com segurança e durarão décadas? A resposta está em como esses elementos são projetados, produzidos e manuseados. Elementos pré-moldados de concreto são componentes estruturais ou arquitetônicos fabricados através da moldagem do concreto em um molde reutilizável dentro de uma fábrica, curando-o sob condições controladas e depois transportando-o ao local para instalação. Este guia explica os principais tipos de elementos, o processo de produção passo a passo, as tolerâncias que controlam a qualidade e a tecnologia de cofragem magnética que se tornou um padrão de produtividade nas modernas fábricas de pré-moldados.
O que define um elemento pré-moldado de concreto?
Um elemento pré-moldado de concreto é um componente estrutural ou arquitetônico produzido pelo vazamento de concreto em um molde reutilizável dentro de um ambiente de fábrica, onde as condições de cura são controladas para o desenvolvimento de consistência e resistência. O molde, geralmente feito de aço, define a geometria final do produto. Ao contrário do concreto moldado no local, que é formado e curado em sua posição final no canteiro de obras, os elementos pré-moldados são fabricados fora de seu local final e transportados para lá depois de curados.
Três características separam o concreto pré-moldado do concreto moldado no local:
- Cura controlada: a temperatura e a umidade são gerenciadas na fábrica, produzindo maior resistência inicial e menos defeitos superficiais.
- Reforço padronizado: as gaiolas de vergalhões e os cordões de protensão são posicionados com precisão, melhorando a confiabilidade e a consistência estrutural.
- Tolerâncias repetíveis: o mesmo molde produz componentes idênticos em grandes pedidos, simplificando a montagem no local e reduzindo o trabalho de calços e ajustes.
De acordo com o Instituto de Concreto Pré-moldado/Protendido (PCI) , o ambiente controlado da produção de pré-moldados elimina grande parte da variabilidade climática que afeta o trabalho de fundição no local. A fundição de fábrica também permite que a fôrma seja reutilizada várias vezes por dia, o que é a principal vantagem de produtividade da pré-moldada em relação à construção tradicional de concreto. O PCI publica padrões de projeto e fabricação desde a década de 1950, e estes continuam sendo a estrutura de referência para a maioria dos projetos pré-moldados na América do Norte.
Principais tipos de elementos pré-moldados de concreto
A família de produtos pré-moldados é ampla, mas a maioria dos projetos de construção depende de um conjunto básico de categorias de elementos padrão. A tabela abaixo resume os tipos mais comuns, seu uso típico e o recurso de produção mais importante para cada um.
| Tipo de Elemento | Aplicação Primária | Faixa de tamanho típica | Recurso de produção |
|---|---|---|---|
| Vigas e vigas | Estruturas de piso e telhado para estacionamentos, pontes e edifícios industriais | vão de 6 a 30 m | Fios pré-tensionados para longos vãos |
| Colunas | Suporte de carga vertical em edifícios e estádios | 3 a 15 m de altura | Moldes de aço com seções transversais ajustáveis |
| Painéis de parede e fachada | Paredes estruturais, paredes de cisalhamento e fachadas arquitetônicas | Até 12 m de altura | Painéis sanduíche integram uma camada de isolamento |
| Lajes alveolares | Pisos e telhados em edifícios residenciais, hoteleiros e de escritórios | Vão de 2 a 18 m | Extrudado em leitos long-line com vazios contínuos |
| Escadas e patamares | Acesso e saída em edifícios comerciais e residenciais | Comprimentos de voo padrão | Exigência de alto acabamento superficial |
| Muros de contenção | Retenção de terra para rodovias, porões e paisagismo | 1 a 8 m de altura | Seções de concreto maciço ou armadas |
| Estruturas de utilidades | Bueiros, cofres, tubulações, fossas sépticas e bueiros | Tamanhos personalizados | Projetos de mistura resistentes à corrosão |
Como são fabricados os elementos pré-moldados de concreto
A produção de pré-moldados segue uma sequência fixa na fábrica. Cada etapa afeta a qualidade final do elemento, portanto a disciplina do processo é mais importante do que em qualquer outro método de fundição. O ciclo de fabricação padrão em uma fábrica de pré-moldados é assim:
- Preparação do molde: o molde de aço é limpo, verificado quanto a distorção e revestido com agente desmoldante. A cofragem magnética é posicionada sobre a palete de aço para criar o contorno exterior do elemento.
- Colocação de reforço: gaiolas de vergalhões ou cordões de protensão são colocados dentro do molde. Para elementos protendidos, os cordões são tensionados com a força especificada antes do início da concretagem.
- Inserções incorporadas: âncoras de içamento, placas de conexão, conduítes e tiras de chanfro são fixadas em suas posições exatas. Esta etapa determina se o elemento pode ser elevado, transportado e conectado com segurança posteriormente.
- Concretagem: o concreto é colocado com caçamba ou bomba e compactado com vibradores internos ou de mesa. O concreto autoadensável é frequentemente usado para moldes complexos com armaduras densas.
- Cura: a cura a vapor de 50 a 70 graus Celsius acelera a hidratação e permite a desmoldagem em 12 a 24 horas.
- Desmoldagem: as caixas magnéticas são desligadas, os formadores laterais são removidos e o elemento acabado é içado com um guindaste usando as âncoras embutidas.
- Acabamento e armazenamento: as superfícies são remendadas, as bordas são retificadas e os elementos são armazenados em racks especialmente construídos até o envio.
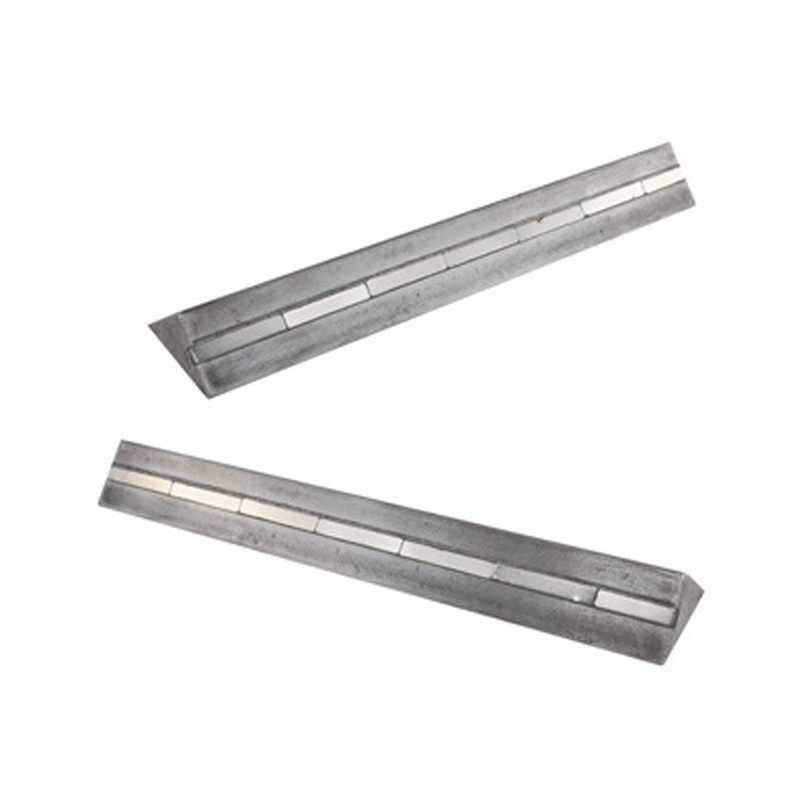
A etapa de desmoldagem é onde a produtividade é ganha ou perdida em uma fábrica de pré-moldados. A fixação tradicional da fôrma com parafusos ou cunhas leva vários minutos por posição e requer a perfuração de furos no palete de aço. Um sistema de cofragem magnética fixa-se diretamente na palete sem perfurar ou soldar e liberta-se instantaneamente com um movimento de alavanca. É por isso que os ímãs de cofragem se tornaram uma ferramenta padrão para fábricas de pré-moldados que precisam alterar rapidamente as geometrias dos elementos em vários ciclos de produção.
Tolerâncias de Produção e Controle de Qualidade
O gerenciamento de tolerância é a diferença entre uma fábrica de pré-moldados que proporciona uma montagem tranquila no local e outra que cria conflitos constantes durante a montagem. A prática europeia sob a estrutura comum EN 13369 para produtos de concreto fabricados em fábrica define classes de tolerância padrão que são amplamente adotadas por fábricas de pré-moldados. Valores típicos para produção normal são mostrados abaixo.
| Parâmetro | Tolerância Típica | Impacto na estrutura acabada |
|---|---|---|
| Dimensões da seção transversal | /-5mm | Afeta o ajuste estrutural, o peso do elemento e as larguras das juntas |
| Comprimento total | /-10mm | Determina se os elementos cabem entre colunas e suportes |
| Posição das âncoras de levantamento | /-20mm | Âncoras mal posicionadas causam ângulos de elevação inseguros e retrabalho |
| Cobertura de reforço | 5mm/-0mm | Cobertura insuficiente leva à corrosão e manchas de ferrugem na superfície |
| Planicidade da superfície | 2 mm em 1 m | Afeta as juntas do painel, o alinhamento da parede e a qualidade da superfície visível |
Uma fábrica confiável registra essas medições para cada lote de produção e mantém os registros disponíveis para o comprador. Se um fornecedor não puder fornecer dados de tolerância quando solicitado, isso é um claro sinal de alerta. O mesmo se aplica aos resultados dos testes de cubos de concreto e aos registros de posicionamento das âncoras, que afetam diretamente a segurança estrutural no local.
Sistemas magnéticos que aceleram a produção de elementos pré-moldados
Numa fábrica de pré-moldados, cada minuto gasto na fixação ou ajuste de fôrmas é um minuto que não produz concreto. A tecnologia de cofragem magnética resolve isto diretamente: um íman de cofragem fixa a cofragem de aço a uma palete de aço com centenas de quilogramas de força de retenção e liberta-a com um simples movimento de manípulo ou alavanca.
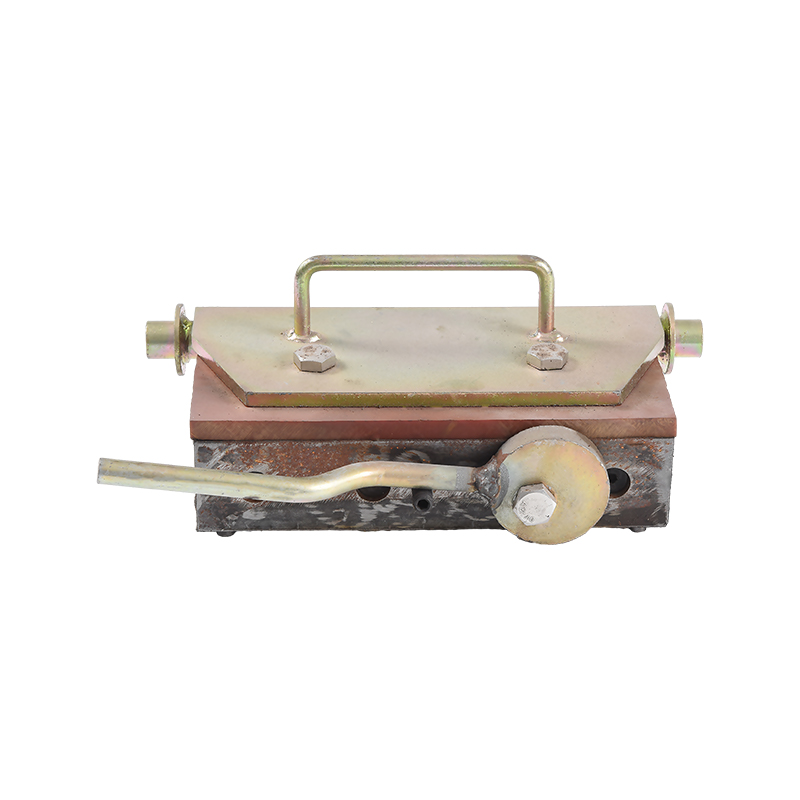
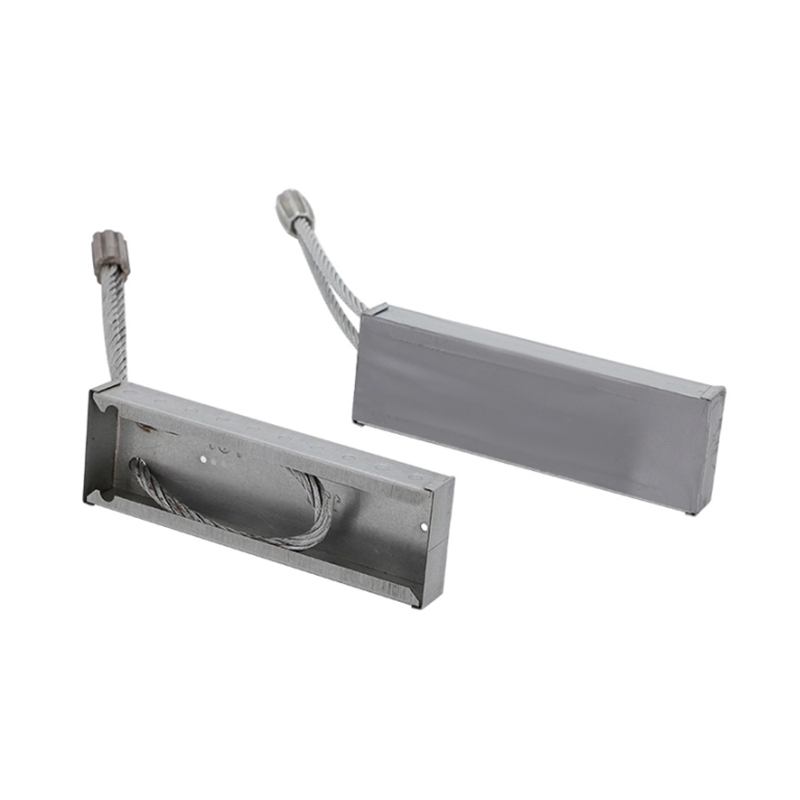
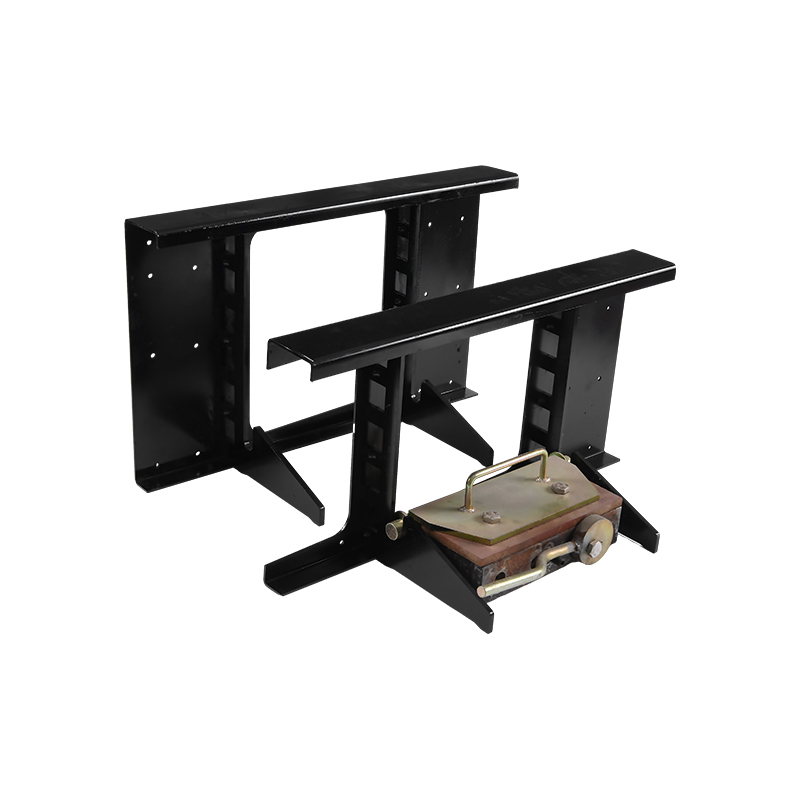 Ímã de cofragem com alça para ajuste rápido da cofragem Uma pinça magnética reutilizável com uma alça anexada que trava e libera a fôrma de aço com um quarto de volta, reduzindo significativamente o tempo de reposicionamento em comparação com métodos fixados por parafusos em plantas pré-moldadas. Ver Produto →
Ímãs de cofragem com alças são amplamente utilizados em plantas pré-moldadas porque um rápido quarto de volta trava ou libera o ímã. Em comparação com a fôrma fixada por parafusos, os ímãs reduzem o tempo de configuração por uma margem significativa. Por exemplo, reposicionar um formador lateral em um palete de laje de 12 m de comprimento leva cerca de 30 segundos por ímã para um trabalhador, contra 3 a 5 minutos por braçadeira para a mesma tarefa. Num turno com 20 etapas de reposicionamento, isto pode reduzir o trabalho de cofragem em cerca de 2 a 3 horas e libertar o mesmo trabalhador para outras tarefas.
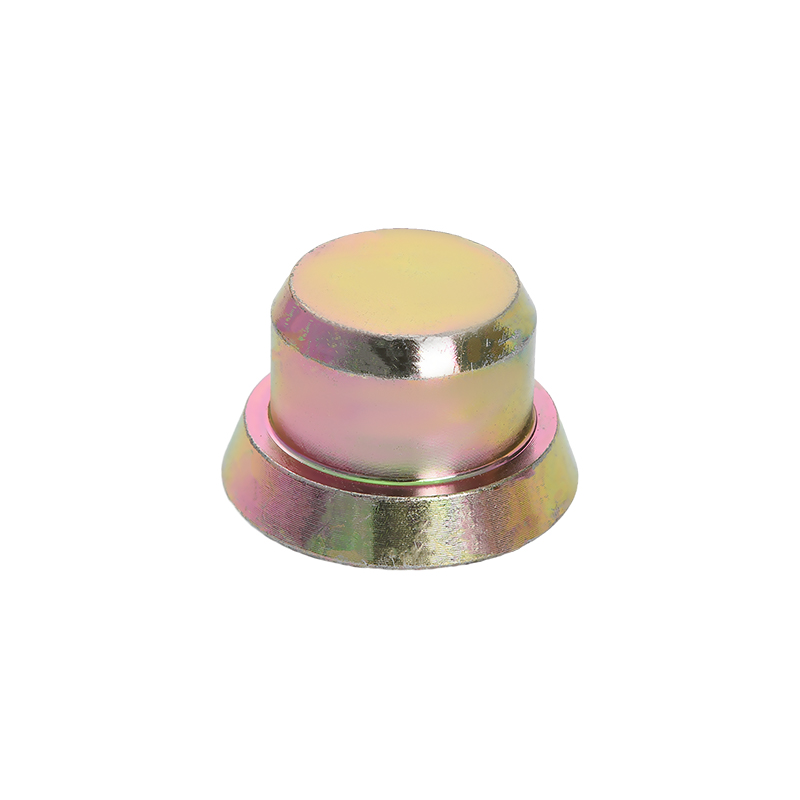
Insira ímãs segure soquetes roscados, âncoras de elevação e outros encaixes em sua posição exata antes de o concreto ser derramado. Sem retenção magnética, os embutimentos se deslocam durante a vibração e a compactação, o que leva à rejeição de elementos e a correções dispendiosas no local. O ímã de inserção mantém o encaixe nivelado contra o palete ou face da forma para que, após a desmoldagem, o soquete fique exatamente onde o desenho de engenharia exige.
 Insira ímãs para posicionamento preciso de incorporação Esses ímãs prendem os soquetes roscados e as âncoras de içamento firmemente contra a face do molde durante o vazamento do concreto, evitando o deslocamento e garantindo que os embutimentos permaneçam alinhados com os desenhos de engenharia. Ver Produto →
Os benefícios práticos dos sistemas magnéticos na produção de elementos pré-moldados são mensuráveis e consistentes em todas as fábricas:
- Sem perfuração, soldagem ou remendo em paletes de aço, o que preserva a superfície do palete e reduz o custo de manutenção.
- Reutilizável em milhares de vazamentos, de modo que o custo de ferramentas por elemento diminui a cada ciclo de produção.
- Posicionamento preciso da incorporação, eliminando retrabalhos causados por soquetes e âncoras deslocados.
- Rápido de aprender: um novo trabalhador pode definir uma geometria de fôrma em horas, em vez de dias de treinamento.
Para uma visão mais detalhada de como os ímãs de inserção mantêm sua posição durante a vibração e por que isso é importante para a produção de pré-moldados, consulte este resumo técnico: o que é um ímã de inserção e seu papel na produção de concreto pré-moldado .
Levantamento e Manuseio de Elementos Pré-moldados com Segurança
O içamento é o estágio de maior risco no ciclo de vida do elemento pré-moldado. Um elemento pré-moldado pesando entre 2 e 30 toneladas deve ser retirado do molde, movido para uma área de armazenamento, carregado em um trailer e posteriormente montado no local. Cada um destes içamentos depende de âncoras de içamento fundidas que são selecionadas de acordo com o peso do elemento e a geometria de içamento.
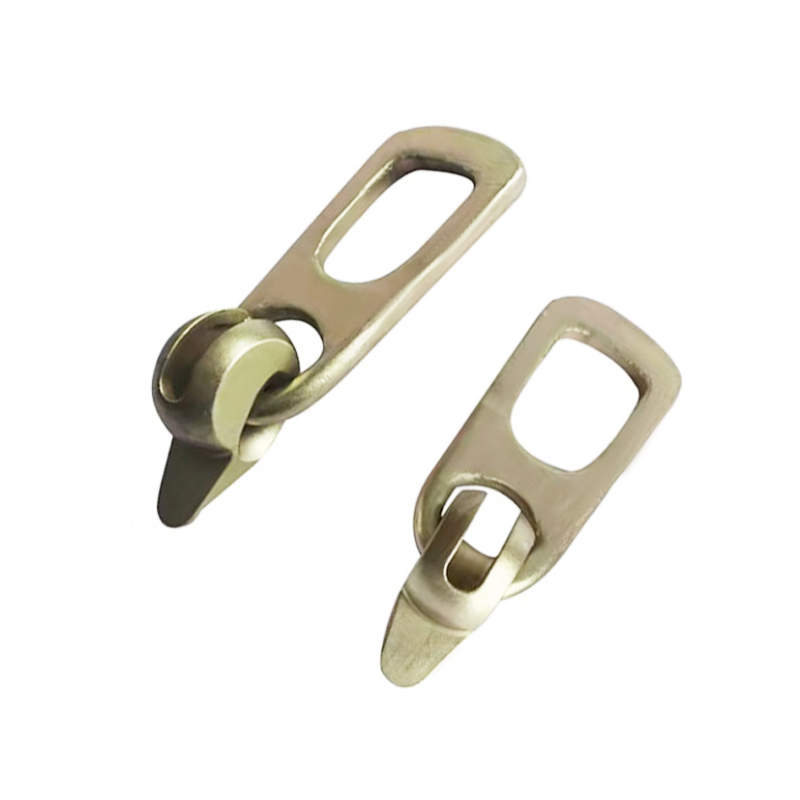
 Âncora de montagem para elevação segura de elementos pré-moldados Ancoragem de elevação fundida com alta capacidade de carga e resistência à corrosão, projetada para fixar e levantar elementos pré-moldados de concreto, com opções de furo único e de dois furos para diversos pesos de painel. Ver Produto →
Âncoras de montagem ficam embutidos no concreto durante a concretagem e se tornam o ponto de conexão para embreagens e correntes de elevação. Os designs mais comuns são âncoras retas de furo único para elementos leves e âncoras de dois furos que permitem o levantamento em dois pontos de painéis e vigas maiores. A capacidade da âncora deve corresponder à carga dinâmica durante a elevação. Uma prática amplamente utilizada no içamento de pré-moldados é dimensionar a âncora de modo que sua carga de trabalho segura seja pelo menos três vezes o peso do elemento estático, o que cobre as forças adicionais causadas pela inclinação, ângulos de tração e aceleração do guindaste.
Dois fatores definem uma configuração de elevação segura:
- Posição da âncora: as âncoras localizadas mais próximas dos cantos do elemento reduzem as tensões de flexão durante o levantamento. Uma regra padrão para içamento em dois pontos coloca os pontos de ancoragem a aproximadamente um quinto do comprimento do elemento de cada extremidade.
- Ângulo de elevação: o ângulo entre as correntes de elevação e a superfície do elemento deve permanecer dentro de uma faixa de 30 a 60 graus. Ângulos de elevação planos abaixo de 30 graus multiplicam a força horizontal na âncora e aumentam o risco de fissuras no concreto ao redor da zona da âncora.
Usar embreagens de içamento combinadas de fábrica que se ajustem ao perfil da âncora e treinar trabalhadores para inspecionar as âncoras quanto a danos antes de cada içamento são práticas não negociáveis em uma fábrica de pré-moldados bem administrada. O desgaste da âncora e da embreagem deve ser registrado e os componentes retirados devem ser substituídos imediatamente.
Como escolher um fornecedor confiável de elementos pré-moldados
Quer você esteja comprando elementos pré-moldados para um complexo residencial ou especificando componentes para uma instalação industrial, a avaliação do fornecedor deve seguir uma lista de verificação estruturada, em vez de comparar apenas o preço por metro cúbico. O custo a longo prazo de um fornecedor fraco aparece nos atrasos no local, nos elementos rejeitados e no retrabalho, e não na fatura.
- Capacidade de produção e equipamentos: pergunte sobre o comprimento da cama, estoque de moldes, número de linhas de fundição e produção diária. Uma planta com leitos longos pode lidar com a produção contínua de placas com mais eficiência do que uma planta limitada a moldes individuais curtos.
- Sistema de incorporação e elevação: confirme se a planta usa âncoras de içamento padrão e insira ímãs que correspondam ao sistema de conexão no local. Sistemas de incorporação incompatíveis causam atrasos dispendiosos durante a montagem.
- Registros de qualidade: solicite dados de tolerância de lotes de produção recentes, incluindo resultados de testes de cubos de concreto e registros de posicionamento de âncoras. Uma fábrica que não consiga produzir esses documentos mediante solicitação representa um sério risco de aquisição.
- Flexibilidade do molde: um fornecedor que utiliza fôrma magnética pode alterar rapidamente a geometria do elemento, o que reduz o tempo de entrega para dimensões personalizadas e torna as revisões do projeto menos penosas.
- Transporte e entrega: verifique a distância da fábrica até o local, o comprimento máximo do elemento que os reboques podem transportar e se o fornecedor coordena os cronogramas de entrega com a equipe de montagem para minimizar o tempo ocioso do guindaste.
Para os gerentes de fábrica que estão avaliando se devem atualizar sua configuração atual de fôrmas, a linha de produtos do fornecedor de ferramentas magnéticas é tão importante quanto a capacidade do fornecedor de pré-moldados. Um fabricante que entende tanto o processo pré-moldado quanto a aplicação do ímã economizará tempo na solução de problemas e reduzirá interrupções na produção. Você pode revisar a linha completa de produtos magnéticos no página principal do produto do fabricante .
Fatores de custo que decidem o preço final dos elementos pré-moldados
O preço dos elementos pré-moldados não é um número único. O preço unitário final depende da complexidade do elemento, amortização do molde, tamanho do lote e logística. Compreender esses direcionadores de custos ajuda os compradores a negociar melhores preços e evitar surpresas caras. A tabela abaixo agrupa os principais direcionadores de custos e explica como cada um afeta a cotação final.
| Gerador de custos | Impacto no preço | Estratégia de redução de custos |
|---|---|---|
| Custo do molde | Alto para geometria personalizada; baixo para elementos padronizados | Padronize dimensões e reutilize moldes em projetos |
| Tamanho do lote | Pedidos maiores diluem o custo de configuração por elemento | Combine pedidos menores em séries de produção repetidas |
| Incorporações e âncoras de elevação | Adiciona custo de material e mão de obra de colocação | Use faixas de ancoragem padrão e posicionamento magnético para reduzir o trabalho |
| Protensão | Adiciona custo de cordão e tensionamento, mas reduz o volume de concreto | Otimize o layout dos fios para reduzir o peso próprio do elemento |
| Energia de cura | A cura a vapor consome energia proporcional ao tempo do ciclo | Use sistemas eficientes de isolamento e recuperação de calor |
| Distância de transporte | Elementos pesados custam significativamente mais além de 100 km | Selecione uma planta dentro da distância econômica de transporte do local |
Perguntas frequentes sobre elementos pré-moldados de concreto
Qual é a diferença entre concreto pré-moldado e concreto protendido?
Concreto pré-moldado significa que o elemento é moldado fora de sua posição final, geralmente em uma fábrica. Concreto protendido significa que o elemento é colocado sob compressão com fios de aço tensionados antes que as cargas de serviço sejam aplicadas. As duas abordagens são frequentemente combinadas: muitos elementos pré-moldados, especialmente vigas e lajes alveolares, também são protendidos para aumentar a capacidade de carga e reduzir a fissuração.
Quanto tempo dura um elemento de concreto pré-moldado?
O concreto moldado em fábrica com um projeto de mistura adequado e uma cobertura de armadura adequada atinge rotineiramente uma vida útil de 50 a 100 anos. A durabilidade real é determinada pela relação água/cimento, tipo de cimento, cobertura/reforço e regime de cura, e não pelo fato da pré-moldagem em si. Elementos pré-moldados usados em ambientes agressivos, como estruturas marítimas, exigem medidas de proteção adicionais e geralmente são projetados com especificações de mistura mais conservadoras.
Qual é o comprimento máximo de um elemento de concreto pré-moldado?
As restrições de transporte geralmente estabelecem o limite prático e não a capacidade de produção. Um reboque típico pode transportar elementos pré-moldados de até 13 a 15 m de comprimento. Com licenças especiais, elementos mais longos de até 20 m podem ser movimentados em algumas regiões. Para vigas de pontes que excedem os limites de transporte, os elementos pré-moldados são feitos em segmentos e unidos no local por pós-tensionamento.
Os elementos pré-moldados de concreto podem ser cortados ou modificados no local?
O corte de um elemento pré-moldado no local geralmente não é recomendado porque rompe os cordões de protensão ou o reforço e remove a cobertura protetora de concreto. Se for necessária uma modificação, o elemento deverá ser redesenhado por um engenheiro ou o fornecedor deverá produzir um elemento sob medida com a geometria correta do molde. O corte de campo altera o comportamento estrutural do elemento de maneiras difíceis de validar.
Como os elementos pré-moldados de concreto são conectados entre si?
As conexões mais comuns são travas aparafusadas com soquetes fundidos, placas soldadas embutidas nos elementos e conexões de buchas cimentadas para elementos verticais. Os soquetes roscados fundidos, posicionados com ímãs inseridos, são a base das conexões aparafusadas usadas na maioria das estruturas de concreto pré-moldado. O projeto da ligação deve sempre seguir a especificação do engenheiro, pois o caminho da carga depende da configuração da junta.
Os ímãs de cofragem funcionam com todos os paletes de aço?
Os ímãs de cofragem requerem uma superfície plana de aço ferromagnético para desenvolver sua força de retenção nominal. Uma espessura de palete de pelo menos 8 a 10 mm é típica para aplicações de cofragem magnética. Paletes com muita ferrugem, tinta espessa ou contaminação superficial reduzem a aderência magnética, portanto a condição da superfície do palete deve ser mantida. Quando o palete está limpo e o ímã está classificado corretamente, a força de retenção é previsível e consistente.
Os elementos pré-moldados de concreto continuarão sendo uma parte essencial da construção moderna porque oferecem o que o concreto moldado no local não consegue: qualidade consistente, cronogramas previsíveis e uso eficiente de materiais e mão de obra. A lição prática deste guia é que o sucesso com pré-moldados depende menos do concreto em si e mais dos detalhes ao seu redor, incluindo configuração do molde, precisão de embutimento, seleção de âncoras de içamento e fluxo de trabalho de cofragem. Os sistemas magnéticos abordam todos esses detalhes diretamente, e é por isso que eles deixaram de ser um acessório opcional para se tornarem um requisito padrão em fábricas produtivas de pré-moldados.
Ao comparar fornecedores, olhe além do preço por metro cúbico. Solicite registros de tolerância, inspecione o procedimento de configuração do molde e confirme se os sistemas de elevação e incorporação correspondem à sua estratégia de conexão no local. É aí que mora a verdadeira diferença de custo e qualidade.